
UV ニス印刷でフィルム上に立体的なテクスチャーを構築する方法
平坦なインク被覆率と隆起した触感のある表面効果は、両方とも同じ素材上で開始されるにもかかわらず、2 つの異なるメカニズムによって生成されます。標準的な印刷では、薄く均一な着色剤の膜を置き、乾燥または硬化してシート全体にわたって一定の厚さを保ちます。 UVニス印刷 代わりに、透明または着色された樹脂を制御された可変量で堆積し、その樹脂が平らになる前に紫外線の下でほぼ瞬時に硬化します。樹脂は硬化中にその形状を維持するため、印刷領域には、溶剤ベースまたは水ベースのコーティングでは保持できない高さ、エッジの鮮明さ、および表面の質感が保持されます。この違いは、手で簡単に感じることができます。従来の方法でコーティングされた光沢のあるラベルを指でなぞると、その表面は均一に滑らかですが、UV テクスチャ領域には、はっきりと検出できる隆起、エッジ、または粒子があり、手がそれを確認する前であっても、反射の変化として目が認識されます。
PET および同様のポリエステル フィルムでは、ベース基材が寸法的には安定していますが、ほとんどの従来のコーティングに対して化学的に不活性であるため、これは重要です。 UV 硬化可能な配合物は、露光後数秒以内に不活性表面に機械的および化学的に結合するように設計されており、これによりマルチパスビルドアップが可能になります。各パスで最後のパスの上に薄いシェルが追加され、硬化がほぼ瞬時に行われるため、次の層が下に落ちる前にフィルムが垂れたり広がったりする時間がありません。
| レイヤー機能 | スタック内の典型的な役割 | ビジュアル貢献 |
|---|---|---|
| ベースフラッドコート | 基板をシールし、表面エネルギーを均一化します | 均一な光沢またはマットなファンデーション |
| ビルドアップ層 | 盛り上がったゾーンに測定可能な高さを追加します | 触感のレリーフ、エンボス感 |
| テクスチャレイヤー | 表面に凹凸や模様が現れる | マットな光沢のコントラスト、木目、大理石 |
| トップシールコート | 下層を保護し、最終的な光沢を調整します | 耐傷性、奥行き感 |
パス数、各樹脂の粘度、パス間の硬化量が、完成したシートが微妙なスポットグロスのアクセントとして見えるか、それとも強くエンボス加工された 3 次元モチーフとして見えるかを決定する 3 つの変数です。このプロセスは完全に加算的で光駆動であるため、プレス設定全体をやり直すことなくレイヤーごとに調整できます。これが、フィルムコンバーターが短編および中尺の装飾ランでこのプロセスを好む理由の 1 つです。
金メッキ効果がメタリック インクだけでなくレイヤー シーケンスに依存する理由
よくある誤解は、金色の外観は 1 回のメタリック インク パスによって得られるというものです。実際には、金属の外観は、 金メッキPET熱転写フィルム は、剥離層、反射金属化層、接着層、そして転写後にメタリック イメージが実際に表示される場所を定義する UV ワニス作業という一連の作業から構築されます。ワニスは金属そのものを添加するものではありません。これは、選択マスクおよびテクスチャ キャリアとして機能し、転写中にメタライズ層のどの部分が受け取り面にきれいに剥離されるか、およびそれらの部分が照射された光をどのように感じ、反射するかを正確に決定します。
UV ワニスはシャープなエッジを保って硬化するため、細い線画、小さなセリフ テキスト、複雑な境界パターンを、スクリーンベースのマスキングよりもはるかに少ないにじみで金属層に再現できます。これは、近くの検査距離と棚の距離の両方でブランド マークをきれいに読み取る必要があるラベルやパッケージに特に当てはまります。
メタライズ層とワニスマスクの間の位置合わせ精度は、完成品の品質を決定する唯一の最大の要因です。わずかなずれでも、金メッキのパターンに柔らかいエッジや二重のエッジが生じます。これは、光がずれたエッジをとらえてそこに直接目を引くため、平らなインク プリントよりも反射面の方が視覚的にはるかに目立ちます。
制御された UV フローによる大理石と有機的なパターンの作成
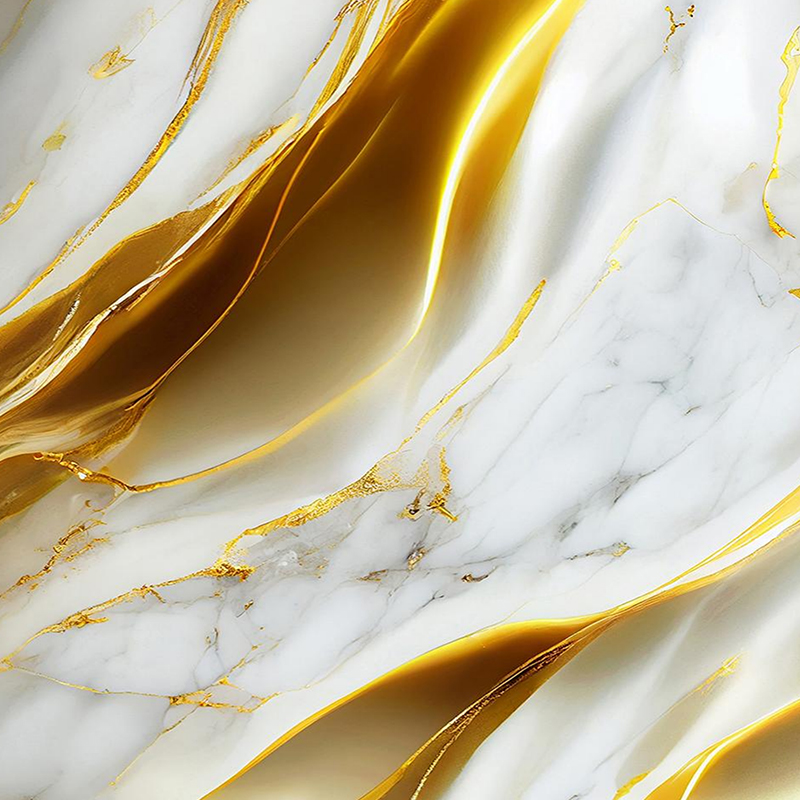
大理石模様の UV 印刷は、樹脂が塗布されてから硬化ランプが樹脂を所定の位置に固定するまでの短い時間を利用します。その期間中、異なる粘度または顔料量の隣接する湿った堆積物が境界で相互作用し、天然石に特有の縞模様の不規則な線が生成されます。樹脂の硬化が早すぎると、縞模様のない平らで均一な表面が得られます。治療が遅すぎると、パターンが完全に定義を失うまで広がる可能性があります。再現可能な大理石模様の結果を得るには、最初の数枚のシートだけでなく、実行全体にわたってタイミング ウィンドウを安定して維持する必要があります。
この効果は、固定されたスクリーンやプレート上ではなく、濡れた層間の生の相互作用に依存するため、2 枚のマーブル模様のシートがピクセル的に同一になることはありません。これは、パターンが呼び起こすことを意図した天然石の有機的な不規則性を反映しているため、一般に欠陥ではなく、このスタイルの装飾の強みとみなされます。
2 つの実用的なレバーでパターンのスケールを制御します。まず、ベース カラーとアクセント カラーの間の粘度ギャップです。ギャップが広いと、よりシャープで細い縞模様が生成され、ギャップが狭いと、柔らかく幅広い渦巻きが生成されます。次に、パスごとの堆積量です。堆積物が多いほど、ゲル点に達するまでの時間が長くなり、硬化が停止する前にパターンを展開する余地が広がります。どちらのレバーも単独で調整しないでください。デポジット量を調整せずに粘度を変更すると、通常、パターンのスケールが意図した方向ではなく、予測できない方向にシフトします。
- 粘度の低いアクセント樹脂では、通常、細い糸状の縞模様が生成されます。
- 粘度の高いアクセント樹脂では、一般に幅広の雲状のパッチが生成されます。
- 印刷機の周囲温度によって稼働時間枠が変化するため、シフトごとに記録する必要があります
- ライン速度により塗布から硬化までの滞留時間が変化するため、調整するたびに再校正が必要になります
UV プリンターの機能をフィルムやステッカーの基材に適合させる
すべての UV 対応印刷機がフィルム作業に適しているわけではありません。あ ステッカー用UVプリンター または転写フィルムには、硬質基板用の汎用 UV プレスには必ずしも備わっているとは限らない 3 つの特性が必要です。それは、正確なフィルム張力制御、薄い柔軟なウェブを熱変形させない硬化システム、および後続のパスで湿った樹脂を引きずったり汚したりすることなく、可変の高さの層を堆積できる堆積システムです。
| 要件 | 映画においてそれが重要な理由 |
|---|---|
| 低熱LED硬化 | 薄い PET ウェブは高熱水銀灯の下で変形または収縮します |
| 閉ループ張力制御 | 不均一な張力により、長期走行中にレジストレーションのずれが発生する |
| 帯電防止ウェブの取り扱い | フィルム上に静電気が蓄積すると、硬化前に湿った樹脂に埃が吸い込まれます。 |
| マルチパスヘッドアライメント | 層状のレリーフ効果にはミリメートル未満の繰り返し精度が必要です |
フィルムの厚さによっても、達成可能な内容が制限されます。非常に薄いフィルムは、厚いビルドアップ層の局所的な重みで曲がり、ロールが張力下で巻き戻されると、裏側にかすかな波紋として伝わることがあります。 25 ミクロン未満の PET を使用するコンバーターは通常、より重いゲージのフィルムよりも総ビルドアップ高さを低く制限し、生の高さではなく質感と光沢コントラストで視覚的に補正します。
通常、薄くて柔軟な基板上でどれだけ野心的なテクスチャーデザインを実現できるかについては、樹脂の化学反応ではなくフィルムの取り扱いが制限要因となります。
UVニス印刷でよくある欠陥とその防止方法
テクスチャや金メッキの欠陥のほとんどは、少数の根本原因の 1 つに遡り、実行の早い段階でどれが原因であるかを特定することで、勤務中に試行錯誤して設定を調整するよりも大幅に材料を節約できます。
| 欠陥 | 考えられる原因 | 実用的な修正 |
|---|---|---|
| 盛り上がったテキストのエッジが柔らかい、またはぼやけている | 硬化量が低すぎるか、ランプ距離がずれています | ランプ出力を確認し、スタンドオフ距離を再設定します |
| 曲げたり折り曲げたりした部分にひび割れが発生する | フィルムの柔軟性に比べてビルドアップが厚すぎる | 層数を減らすか、より柔軟な樹脂グレードに切り替える |
| スポットワニス部分の光沢ムラ | アプリケーターからの堆積物の厚さが一貫していない | アニロックスまたはデジタルヘッドのデポジット量を再調整します |
| 転写中に金属層が不均一に浮き上がる | ワニスマスクの硬化が不十分または硬化しすぎている | 硬化ウィンドウを少しずつ再テストし、安定した状態に保ちます |
| マーブリング パターンがフラット カラーに崩壊する | パターンが形成される前に硬化が開始されました | オープン時間を少し延長するか、回線速度を遅くしてください |
有益な規律は、ライン速度、ランプ出力の読み取り値、およびシフトごとの周囲温度に関連付けられた短い欠陥ログを保持することです。 UV 硬化の反応は環境の小さな変化に敏感であるため、特定のシフトまたは特定の季節にのみ現れるパターンは、印刷機の設定そのものではなく、温度や湿度に起因することがよくあります。
光沢のある仕上げと質感のある仕上げのための実用的なパラメータの設定
コンバーターがジョブを平らな光沢のある仕上げから顕著な立体的なテクスチャに、またはその逆に移行する必要がある場合、3 つの設定でほとんどの作業が行われます。
- デポジット volume per pass: 硬化する前に高さを構築するために利用できる材料の量を制御し、所定の位置に固定します
- パスごとの硬化量: 樹脂が固まる速度を制御し、それによって硬化前に堆積物がどの程度平らになるかを制御します。
- パス数: 累積高さを制御し、光沢のあるシールコートの下にマットなテクスチャ層を設けるなど、さまざまな種類の樹脂を重ねて複合効果を実現できます。
テクスチャーのない単純な光沢仕上げの場合、通常、全硬化量と少ない堆積量による 1 回のフラッドパスで十分です。強い立体感や金メッキのテクスチャの場合、コンバーターは通常、1 回の塗布で完全なビルドを試行するのではなく、3 ~ 6 回のパスにわたって徐々にビルドアップされ、各パスの後に高さとエッジの鋭さをチェックします。これは、厚すぎる単一のパスは、連続して複数の薄いパスで硬化するよりも、その深さ全体にわたって不均一な硬化が発生する傾向がはるかに高いためです。また、各パスの後にチェックすることで、軽量化されたビルドがすでに目標の外観を満たしている場合に、制作チームに早期に中止するオプションも与えられ、完成したデザインに実際には必要のない高さに樹脂とプレス時間を費やすことがなくなります。
3D および金メッキ UV テクスチャがプレミアム パッケージに適合する場所
寸法的および金属的な UV テクスチャ作業は、基本的な構造パッケージを変更せずに、パッケージまたはラベルが製品ライン内の上位層に信号を送信する必要がある場合に最も一般的に指定されます。テクスチャード加工のロゴ、金色の縁取り、または大理石のアクセントパネルは、棚に面した表面に、平面的な印刷では再現できない触覚的な合図を与え、その合図は買い物客が商品を手に取る前に一目でわかります。
高級包装用転写ホイルとして、この種のフィルムは通常、最終的な目に見える表面自体として使用されるのではなく、紙器、硬質箱、成形キャップなどの硬質または半硬質包装基材に熱および圧力転写によって適用されます。フィルムへの UV ワニス作業により、転写パターンが事前に決定されます。つまり、完成した包装の単一ユニットが製造される前に、フィルム ロール上でデザインの変更をテストして承認できるため、一次包装材料のコストのかかる再加工のリスクが軽減されます。
装飾と構造を分離することで、ブランド チームにバリエーションをテストする余地も与えられます。カートンやボトルに貼り付ける前に、転写フィルム上にテクスチャーや金属パターンがすでに存在しているため、デザイナーはフラット フィルム サンプルでいくつかのレリーフの深さまたはパターンの密度を並べて比較し、写真に写り、最も扱いやすいものを選択し、その選択を完成したパッケージの完全生産に反映することができます。この順序付けにより、完成した組み立てられたパッケージでのみ装飾効果を評価できる方法と比較して、設計と製造の間のフィードバック ループが短縮されます。
- 化粧品や蒸留酒の包装用の紙器のスポット金メッキの縁
- 堅いギフトボックスとプレゼンテーション用パッケージにテクスチャー加工されたブランドマーク
- 美容製品やパーソナルケア製品のラベルに大理石のアクセント パネルを使用
- 平らな箔押しだけではディテールが足りないキャップとクロージャに細い金属線を施します。
変換前の UV テクスチャフィルムの保管と取り扱い
ロールが印刷機から出たら作業は止まりません。顕著なテクスチャーまたは金メッキの表面を持つフィルムは、平らに印刷されたロールよりも取り扱いによる損傷を受けやすくなります。これは、隆起した領域によって圧力がシート全体に均一に分散されるのではなく、接触点に集中するためです。完成したロールを間違って積み重ねたり、温度変化が大きい場所に保管したりすることは、加工業者が転写またはラミネート段階に到達する前に、本来は良好な素材を失う最も一般的な方法の 1 つです。
| ハンドリングファクター | 推奨される実践方法 |
|---|---|
| ロールの向き | 平らに積み重ねるのではなく、コアサポートの上に直立して保管してください |
| 周囲温度 | 樹脂の脆化や軟化を避けるため、安定した範囲内に保ってください。 |
| 湿気への暴露 | 剥離層の性能に影響を与える可能性がある高湿度の保管は避けてください。 |
| インターリーブ | テクスチャーのあるデザインの場合は、ラップの間に保護ライナーを使用してください。 |
印刷から変換までのリードタイムも、フラットフィルムよりも UV テクスチャフィルムの方が重要です。硬化した樹脂は初期硬化後も短期間は化学的に安定し続けるため、コンバーターは一般に、厚くビルドアップしたロールを転写プレスに通す前に短い休止期間を設けます。これにより、実行中にテクスチャが変化したり剥離特性が変化したりする可能性が低くなります。
この種のフィルムを扱う品質チームは、承認済みのテクスチャと光沢レベルの基準サンプル ボードを検査ステーションの隣に定期的に保管しています。これは、物理的な標準との視覚的な比較により、書面による仕様のみに対して各ロールを最初から測定するよりもはるかに早く、ビルド高さまたはパターン密度の微妙な変動を捉えることができるためです。
よくある質問
Q1: UV ワニスは標準的なラミネートやフィルム上のコーティングと何が違うのですか?
標準的なコーティングはゆっくりと乾燥または硬化し、平らで均一な層に定着します。 UV ワニスは紫外線下で数秒以内に硬化します。これにより、樹脂が平らになる前にその場で固まり、従来のコーティングでは失われていた高さ、エッジ、パターンを保持することができます。
Q2: UV ニスのテクスチャは、シート全体ではなく、デザインの選択した領域にのみ適用できますか?
はい。スポット塗布は最も一般的な用途の 1 つであり、ロゴ、境界線、または小さなモチーフのみを選択的に浮き上がらせたりテクスチャリングしたりすることで、周囲のフラット プリントとのコントラストを生み出し、フルシート処理よりも樹脂の使用量が少なくなります。
Q3: ワニスを厚くすると常に優れた触覚効果が得られますか?
必ずしもそうとは限りません。特定の高さを超えると、厚みが増すと、屈曲したフィルムに亀裂が生じるリスクが増大し、堆積物の深さ全体にわたって硬化が遅くなる可能性があります。ほとんどのコンバーターは、過度の高さだけよりも、適度なビルドアップとシャープなエッジの鮮明度の組み合わせの方が高級であると考えています。
Q4: マーブル模様は、長い生産期間にわたって一貫性を保つにはどうすればよいですか?
一貫性は、パターンの形成を可能にするウィンドウであるため、堆積と硬化の間のオープンタイムを一定に保つことに依存します。回線速度、ランプ出力、周囲温度はすべてそのウィンドウに影響を与えるため、個別に監視するのではなく、一緒に監視する必要があります。
Q5: 金メッキ テクスチャ ジョブを実行する前に、どのような素材特性をチェックする必要がありますか?
フィルムの厚さ、表面エネルギー、張力下の平坦度が主な要因です。薄いフィルムまたは表面エネルギーの低いフィルムでは、ウェブ幅全体にわたって信頼性の高い接着力と一貫した光沢を実現するために、プライマーパスまたは硬化量の調整が必要な場合があります。
Q6: UV ニス印刷は短期間の生産に適していますか、それとも長期間の生産にのみ適していますか?
どちらにも当てはまりますが、理由は異なります。短期間の実行では、新しいツールを使用せずにレイヤー設定をデジタルで調整できるため、長時間の実行では、パラメータがロックされるとプロセスの一貫した再現可能な硬化動作の利点が得られます。